


Rumah · Berita · Berita Industri · How Automotive Interior Plastic Parts Injection Molds Are Made | Process Guide
Berita Industri
How Automotive Interior Plastic Parts Injection Molds Are Made | Process Guide
2026-08-19Sebelum pelet plastik tunggal memasuki mesin pengacuan, komponen dalaman automotif seperti bingkai panel instrumen telah menerima kira-kira empat ratus jam reka bentuk perkakas dan perhatian pemesinan. Acuan menentukan segala-galanya di hiliran: masa kitaran, kestabilan dimensi, penampilan permukaan dan kebolehpercayaan dalam pemasangan volum tinggi. Artikel ini mengikuti rangkaian lengkap, daripada semakan CAD pertama hingga tangkapan percubaan yang mengeluarkan alat untuk pengeluaran.
Cara Acuan Suntikan Bahagian Plastik Dalaman Automotif Dibuat: Urutan
Setiap acuan dalaman, tanpa mengira program kenderaan, mengikut urutan yang sama: semakan reka bentuk bahagian, susun atur acuan, penyediaan keluli, pemesinan CNC dan EDM, bangku dan pemasangan, penggilap dan penteksunan, kemudian percubaan dan pelepasan dimensi. Pesanan itu bukan pilihan; setiap langkah dibina pada yang sebelumnya.
Acuan dalaman yang besar seperti acuan suntikan bingkai panel instrumen biasanya mengambil masa dua belas hingga lapan belas minggu dari permulaan reka bentuk ke bahagian pengeluaran pertama. Komponen yang lebih kecil, seperti pendakap anjakan gear atau penutup pembesar suara, boleh dihantar dalam masa lapan hingga sepuluh minggu.
 Pembekal Acuan Suntikan Rangka Instrumen Panel Borong, Syarikat, Pengeksport Fanze T&M (Jiashan) Co., Ltd. Adalah Pembekal Acuan Suntikan Rangka Instrumen Panel Borong China, Syarikat, Pengeksport, Barisan produk ini... Lihat Produk →
| pentas | Aktiviti utama | Tempoh biasa |
|---|---|---|
| Semakan reka bentuk dan DFM | Sudut draf, kedudukan gerbang, pengecutan, ketebalan dinding | 1–2 minggu |
| Susun atur acuan dan reka bentuk terperinci | Litar penyejukan, slaid, pengangkat, sistem lenting | 1–2 minggu |
| Penyediaan keluli dan pemesinan kasar | Perolehan plat, pengilangan kasar | 2–3 minggu |
| Selesai pemesinan dan EDM | Kemasan rongga 3D, sudut dalaman yang tajam, sisipan | 3–4 minggu |
| Benching, menggilap, dan bertekstur | Pemasangan, kemasan SPI, goresan bijirin kimia | 1–2 minggu |
| Percubaan, pengubahsuaian dan pelepasan | Tetingkap proses, semakan CMM, bahagian pengeluaran awal | 1–3 minggu |
Reka Bentuk untuk Pembuatan Bermula Dengan Bahagian Geometri
Acuan tidak boleh dibina dari lukisan bahagian sahaja. Pasukan perkakas mula-mula menjalankan semakan reka bentuk untuk pembuatan yang memeriksa sudut draf, konsistensi ketebalan dinding, kedudukan pintu gerbang dan titik lenting. Bahagian dalaman tidak boleh dimaafkan: dinding menegak yang tidak direka boleh menyebabkan lentingan menjadi mustahil, bahagian tebal setempat boleh mencipta tanda sinki, dan pintu pagar yang diletakkan dengan buruk boleh meninggalkan garis kimpalan di tempat yang pelanggan akan melihatnya. Fasa DFM juga harus mengunci saiz keluli acuan, susun atur pelari panas, dan masa kitaran sasaran. Keputusan bahan dan geometri diliputi dengan lebih terperinci dalam panduan kami tentang bahagian plastik dalaman automotif prinsip reka bentuk acuan suntikan dan pemilihan bahan .
Reka Letak Pintu, Pelari dan Penyejukan
Sistem pelari panas adalah standard dalam perkakas dalaman automotif kerana ia membenarkan gating berbilang titik yang tepat sambil menghilangkan pelari sejuk dari bahagian acuan. Penyejukan adalah sama-sama menentukan. Saluran biasanya berdiameter 8 hingga 12 mm, diletakkan kira-kira dua diameter saluran dari dinding rongga. Susun atur penyejukan yang seimbang memendekkan masa kitaran dan menghalang lengkokan pada bahagian yang panjang seperti acuan suntikan pembawa tindanan tengah , di mana penyingkiran haba yang tidak sekata diterjemahkan terus kepada pusingan dan tunduk.
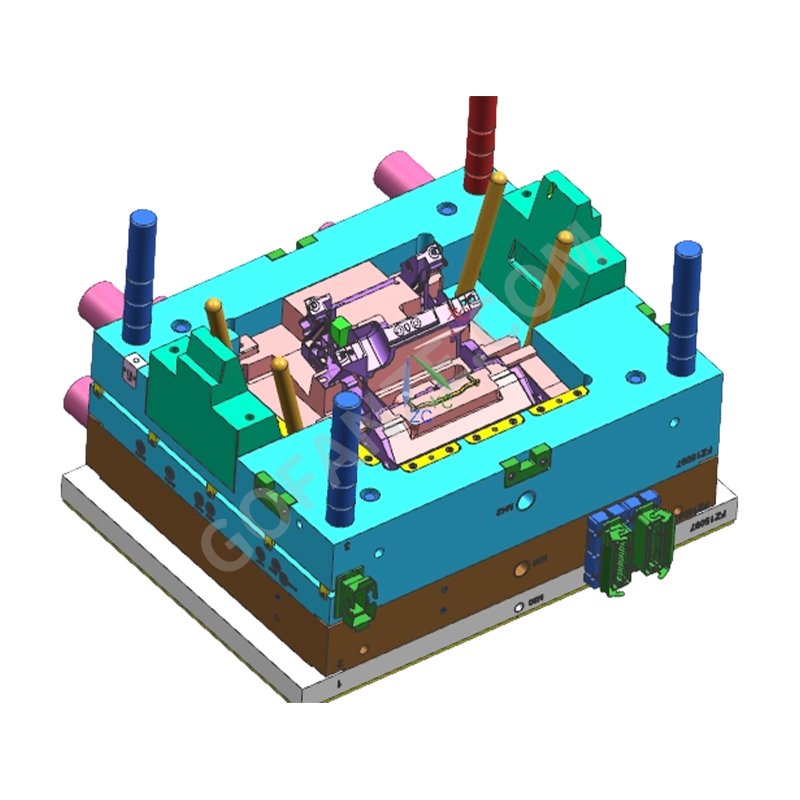 Pembekal Acuan Suntikan Pembawa Tindanan Pusat Borong, Syarikat, Pengeksport Fanze T&M (Jiashan) Co., Ltd. Adalah Pembekal Acuan Suntikan Pembawa Tindanan Pusat Borong China, Syarikat, Pengeksport, Bra Pusat Konsol... Lihat Produk →
Slaid, Pengangkat dan Tindakan Dalaman
Acuan dalaman moden jarang dibuka sebagai alat dua plat mudah. Potongan bawah pada bahagian — klip pelekap, pemasangan snap, louvers pengudaraan dan mekanisme kotak yang dilembapkan — memerlukan gelongsor dan pengangkat. Slaid bergerak berserenjang dengan arah pembukaan, didorong oleh pin bersudut atau silinder hidraulik. Pengangkat mengendalikan potongan dalaman dan lepaskan bahagian tersebut apabila sistem ejektor bergerak. Bilangan tindakan mempengaruhi bukan sahaja harga alat tetapi juga jadual penyelenggaraan, kerana setiap komponen yang bergerak adalah sumber denyar atau kehausan yang berpotensi.
Pemilihan Keluli Menentukan Hayat Alat dan Kualiti Permukaan
Acuan dalaman automotif menjalankan kempen pengeluaran yang panjang, jadi pilihan keluli acuan dibuat sebelum pemotongan bermula. Keluli jenis P20 pra-keras pada kira-kira 36-40 HRC adalah biasa untuk larian pendek dan sederhana, manakala H13 dikeraskan kepada 48-52 HRC ditentukan untuk alatan volum tinggi atau resin berisi kaca. Untuk rongga yang mesti menerima goresan butiran halus atau pengilat cermin, keluli alat jenis tahan karat lebih disukai kerana ia tahan kakisan daripada air penyejuk dan gas acuan.
Keluli Rongga untuk Permukaan Kelas A
Bahagian bahagian yang boleh dilihat - panel yang dilihat pemandu di bawah cermin depan atau pada konsol - dibentuk oleh keluli rongga. Permukaan itu memerlukan gred pengilat yang ditentukan, biasanya SPI A-2 atau lebih halus, sebelum tekstur bijian kimia digunakan. Sebarang keliangan atau tanda pengisaran dalam rongga berulang pada setiap bahagian yang dibentuk.
Keluli Teras dan Komponen Haus
Separuh teras acuan membawa geometri dalaman: rusuk, bos, dan titik lampiran. Bahagian ini mengambil lebih banyak daya lenting dan melihat paling banyak sentuhan dengan komponen bergerak. Sisipan kalis haus dan plat haus yang dikeraskan diletakkan di mana-mana keluli gelongsor bertemu keluli, dan di situ juga pasukan penyelenggaraan akan melihat dahulu selepas alat telah menjalankan beberapa ratus ribu kitaran.
Pemesinan Ketepatan Teras dan Rongga
Pemesinan bermula dengan pengilangan kasar yang mengeluarkan sebahagian besar bahan, kemudian bergerak ke kemasan berkelajuan tinggi permukaan 3D. Tiga proses pemesinan menyumbang hampir semua ciri acuan dalaman.
| Proses | Penggunaan biasa dalam pembuatan acuan dalaman | Kekuatan geometri |
|---|---|---|
| Pengilangan CNC | Rongga 3D, teras, badan gelongsor | Permukaan bentuk bebas dalam keluli pukal |
| Sinker EDM | Tapak rusuk, sudut segi empat sama, rongga bertekstur | Sudut dalaman yang tajam yang tidak dapat dicapai oleh pemotong |
| EDM wayar | Masukkan kosong, lubang ejektor, slot pintu | Profil ketepatan lurus |
Semasa pemotongan elektrod dan kemasan EDM, geometri bahagian dipindahkan ke dalam keluli keras dengan tahap kebolehulangan yang tidak dapat ditawarkan oleh pemotongan mekanikal sahaja. Timbunan louver halus an acuan suntikan bahagian plastik bolong penghawa dingin automotif , sebagai contoh, biasanya EDM-siap kerana slot bilah terlalu sempit untuk pengisar akhir dan terlalu tajam untuk rongga yang digilap secara konvensional.
 Pembekal Acuan Suntikan Bahagian-bahagian Plastik Penyaman Udara Automotif Bolong Fanze T&M (Jiashan) Co., Ltd. Adalah China Borong Automotif Penyaman Udara Vent Bahagian Plastik Pembekal Acuan Suntikan, Syarikat, Eksport... Lihat Produk →
Pemasangan, Bangku, dan Rawatan Permukaan
Bangku adalah tempat komponen yang dimesin menjadi alat kerja. Pemasang sepadan dengan teras dan rongga, tetapkan kelegaan slaid, selaraskan pin ejektor dan laraskan garisan perpisahan sehingga ia tertutup tanpa padanan yang kelihatan. Pada bahagian dalaman, walaupun langkah garis perpisahan 0.05 mm sudah cukup untuk menjana aduan pada panel yang kelihatan jelas.
Selepas dipasang, rongga digilap mengikut gred SPI yang ditentukan dan, apabila perlu, terukir secara kimia untuk menghasilkan bijian kulit atau tekstur berus. Tekstur dilakukan selepas menggilap kerana proses etsa hanya mengubah lapisan atas keluli. Gabungan pengilat dan goresan inilah yang memberikan trim dalaman rupa yang konsisten merentas beribu-ribu bahagian acuan.
Percubaan Acuan, Pengesahan Dimensi dan Pelepasan
Acuan siap dipasang pada mesin pengacuan suntikan skala pengeluaran untuk percubaan. Suhu cair, kelajuan suntikan, tekanan penahanan dan masa penyejukan dipelbagaikan secara terkawal untuk mencari tetingkap proses yang memberikan berat bahagian seragam, tiada tangkapan pendek dan tiada denyar. Percubaan tangkapan pendek dengan resin sebenar menunjukkan bahagian hadapan aliran dan mengesahkan gelagat pintu dan pengudaraan sebelum tangkapan penuh dinilai.
Setiap bahagian percubaan diukur terhadap model CAD, biasanya dengan CMM atau pengimbasan cahaya putih. Titik pelekap dalaman selalunya mempunyai toleransi ±0.05 mm atau lebih ketat , kerana bahagian mesti mengawan dengan komponen jiran di bawah urutan pemasangan tetap. Apabila dimensi kritikal kekal stabil merentasi larian berturut-turut, acuan diluluskan untuk pengeluaran bersiri.
Bagi pembeli yang menilai alatan papan pemuka, kriteria penerimaan diterangkan dalam panduan kami untuk memilih pengacuan suntikan plastik dalaman automotif untuk program papan pemuka terangkan perkara yang perlu diperiksa dalam bahagian percubaan, daripada pengedaran ketebalan dinding kepada kualiti permukaan.
Perkara yang Perlu Dibawa oleh Pembekal Acuan ke Program Dalaman
Acuan dalaman bukan komoditi; ia adalah aset jangka panjang yang menentukan kos bahagian selama bertahun-tahun. Pembekal sepatutnya boleh menunjukkan Pensijilan IATF 16949 , pemesinan dalaman dengan CNC, EDM, dan kapasiti pemotongan wayar, dan pengalaman praktikal dalam kategori komponen yang sama. Fanze T&M, pembina dan pengacu acuan yang beroperasi sejak 2005 di Jiashan, China, menggabungkan dengan tepat struktur itu: semakan pembangunan produk, reka bentuk acuan, pembuatan acuan, pengacuan suntikan dan pencetakan dan pemasangan pasca pengacuan dalam satu kemudahan. Gabungan itu memendekkan gelung pembetulan kerana pasukan yang memotong rongga juga menjalankan ujian pengacuan dan melihat bahagian dalam keadaan pengeluaran.
Apabila membandingkan pembekal, cari bahagian rujukan yang sudah berjalan dalam keluarga plastik yang sama — PP yang diisi untuk pembawa dalaman yang besar, PC/ABS untuk kemasan hiasan, PA66 untuk kurungan struktur — dan untuk prosedur pelepasan yang didokumenkan yang meliputi laporan dimensi, pensijilan bahan dan parameter proses. Alat yang telah dibuktikan dengan resin pengeluaran sebenar bernilai lebih daripada alat yang hanya dipotong CNC pada fail CAD. Kelayakan utama untuk mengesahkan adalah:
- Pensijilan IATF 16949 and a documented quality system.
- CNC dalaman, EDM dan kapasiti pemotongan wayar dan bukannya pemesinan sumber luar sepenuhnya.
- Bahagian rujukan terbukti dalam keluarga resin yang sama dan kerumitan yang serupa.
- Prosedur keluaran yang merangkumi laporan dimensi, sijil bahan dan parameter proses.
Untuk pandangan yang lebih luas tentang cara reka bentuk bahagian dan keputusan pembuatan berinteraksi, bahagian plastik suntikan panduan lengkap untuk reka bentuk dan pembuatan merupakan rujukan yang berguna semasa perancangan awal projek.
Daripada pengiraan pengecutan pertama hingga laporan dimensi akhir, acuan suntikan bahagian plastik dalaman automotif dibuat melalui keputusan reka bentuk, pemesinan, pemasangan dan pengesahan terkawal. Acuan menentukan kualiti bahagian sebelum akhbar ditutup buat kali pertama . Pembeli yang memahami rantaian itu boleh menilai masa petunjuk yang disebut, mencabar langkah proses yang hilang dan memilih pembekal yang menganggap acuan dalaman sebagai sistem pembuatan dan bukannya blok keluli.
Kategori
- Berita Syarikat(2)
- Berita Industri(19)
Kategori Produk
-
Komponen & Bahagian Pencetak
-
Komponen & alatan plastik dua warna
-
Penyambung Pelbagai Hala Plastik
-
Bahagian acuan suntikan plastik berulir
-
Bahagian Suntikan Perkakas Rumah
-
Acuan suntikan cangkerang robot
-
Acuan suntikan PC Lutsinar Berkilat Tinggi
-
Fairings Motosikal & Acuan suntikan plastik Bodywork
-
Acuan suntikan plastik cerucuk pengecas EV
-
Abah-abah wayar kereta
-
Acuan suntikan bahagian plastik dalaman automotif
Tag Berkaitan
-
wire harness Plastic injection mold Parts
automotive wire harness Plastic injection mold Parts
wire harness connector Plastic injection mold Parts
high precision wire harness Plastic injection mold Parts
multi cavity wire harness Plastic injection mold Parts
hot runner wire harness Plastic injection mold Parts
precision automotive connector Plastic injection mold Parts
plastic wire harness Plastic injection mold Parts
automotive connector Plastic injection mold Part


- Acuan suntikan bahagian plastik dalaman automotif
- Abah-abah wayar kereta
- Acuan suntikan plastik cerucuk pengecas EV
- Fairings Motosikal & Acuan suntikan plastik Bodywork
- Acuan suntikan PC Lutsinar Berkilat Tinggi
- Acuan suntikan cangkerang robot
- Bahagian Suntikan Perkakas Rumah
- Bahagian acuan suntikan plastik berulir
- Penyambung Pelbagai Hala Plastik
- Komponen & alatan plastik dua warna
- Komponen & Bahagian Pencetak

