


Rumah · Berita · Berita Industri · How Long Does an Automotive Interior Injection Mold Last? | Mold Life Guide
Berita Industri
How Long Does an Automotive Interior Injection Mold Last? | Mold Life Guide
2026-08-20Jawapan Ringkas untuk Acuan Dalaman Automotif
Pembeli perkakas untuk program dalaman SUV baharu biasanya bertanya soalan yang sama dalam mesyuarat teknikal pertama: berapa banyak kitaran acuan akan bertahan sebelum kita perlu memasang semula? Jawapan ringkas dan praktikal ialah acuan dalaman automotif gred pengeluaran bertahan antara 100,000 dan lebih daripada 1,000,000 tangkapan , bergantung pada aplikasi, dan alat Kelas 101 yang dibina dengan baik untuk bahagian volum tinggi seperti rangka panel instrumen atau penutup beg udara boleh benar-benar melebihi satu juta kitaran. Nombor yang digunakan pada program anda bergantung pada empat perkara: pemilihan keluli, reka bentuk acuan, tingkah laku resin dan cara alat itu dikendalikan sebaik sahaja ia mencapai tingkat pengeluaran.
Umur kalendar bukanlah ukuran yang berguna untuk acuan suntikan. Alat yang disimpan dalam simpanan selama dua tahun hampir tidak kehilangan apa-apa; alat yang sama menjalankan tiga syif dengan masa kitaran yang agresif, penyejukan yang lemah dan penyelenggaraan yang dilangkau boleh kehilangan sebahagian besar hayat bergunanya dalam beberapa bulan. Itulah sebabnya pembekal automotif memetik jangka hayat acuan dalam kitaran, dan mengapa soalan susulan yang betul bukanlah apabila acuan itu dibina, tetapi bagaimana ia dijalankan.
Maksud Nombor Kehidupan Acuan Sebenarnya untuk Bahagian Dalaman
Sistem rujukan yang paling banyak digunakan ialah klasifikasi acuan SPI, yang menyusun alat mengikut bilangan kitaran yang direka bentuk untuk bertahan. Jadual di bawah meringkaskan kelas yang anda akan hadapi apabila memetik acuan dalaman automotif.
| Kelas SPI | Kehidupan Kitaran Biasa | Di mana Ia Muncul dalam Bahagian Dalaman Automotif |
|---|---|---|
| Kelas 101 | Lebih 1,000,000 kitaran | Bingkai panel instrumen volum tinggi, penutup beg udara, pembawa tindanan tengah |
| Kelas 102 | Sehingga 1,000,000 kitaran | Kemasan dalaman volum pertengahan hingga tinggi, bolong udara, pemegang cawan, bahagian konsol |
| Kelas 103 | 300,000–500,000 kitaran | Binaan juruterbang, penutup hiasan volum pertengahan, bahagian dalam jangka pendek |
| Kelas 104 | Kira-kira 100,000 kitaran | Bahagian servis volum rendah, varian kemasan khusus |
| Kelas 105 | Di bawah 500 kitaran | Sampel prototaip dan pengesahan sahaja |
Untuk bahagian dalaman automotif, kebanyakan alatan bersiri dipetik sebagai Kelas 101 atau Kelas 102 kerana bahagian ini kelihatan kritikal, kompleks dari segi struktur dan dihasilkan dalam jumlah yang tinggi. Kelas yang lebih rendah menjimatkan wang pada peringkat perkakas tetapi biasanya kos lebih tinggi dalam pembaikan, masa henti dan risiko harga sekeping sebelum program tamat. Klasifikasi menerangkan cara alat itu dibina, bukan jaminan berapa lama alat itu akan dijalankan.
Empat Faktor Yang Menentukan Berapa Lama Acuan Dalaman Bertahan
Sebaik sahaja anda berhenti mencari satu nombor, gambar menjadi lebih jelas. Empat faktor melakukan kebanyakan kerja.
Gred Keluli dan Rawatan Permukaan
Keluli alat adalah barisan pertahanan pertama. Acuan dalaman volum tinggi hendaklah dipotong daripada keluli pra-keras atau dikeraskan sepenuhnya, biasanya dalam julat 48–54 HRC pada permukaan rongga, dengan komponen bergerak dirawat untuk rintangan haus. An acuan suntikan bingkai panel instrumen , sebagai contoh, biasanya dibina dengan keluli keras pada kedua-dua teras dan rongga kerana bahagian itu berstruktur, boleh dilihat dan berjalan pada volum tinggi. Memilih gred yang lebih lembut untuk mengurangkan pelaburan awal hanya memindahkan belanjawan pembaikan ke tengah-tengah program.
 Borong Pembekal Acuan Suntikan Rangka Instrumen Panel, Syarikat, Pengeksport Fanze T&M (Jiashan) Co., Ltd. Adalah Pembekal Acuan Suntikan Rangka Instrumen Panel Borong China, Syarikat, Pengeksport, Barisan produk ini... Lihat Produk →
Rawatan permukaan juga penting. Nitriding, penyaduran krom atau salutan PVD pada kawasan tutup dan muka gelongsor memperlahankan haus kasar yang disebabkan oleh resin yang dipenuhi kaca. Permukaan A bertekstur haus lebih perlahan apabila tekstur dipotong pada kedalaman yang betul dan keluli dikeraskan sebelum bertekstur. Pilihan ini mengikut logik yang lebih luas di belakang prinsip reka bentuk acuan dalaman automotif dan pemilihan bahan , yang patut disemak sebelum alat tersebut dipetik.
Reka Bentuk Acuan dan Bahagian Geometri
Geometri bahagian menentukan berapa banyak tekanan yang perlu diserap oleh alat. Bahagian dalamannya penuh dengan potongan bawah: muat pasang untuk panel pemangkas, mekanisme pemegang cawan, louvers bolong udara dan bukaan lembut petak storan. Setiap undercut memerlukan slaid, pengangkat, atau teras berputar, dan setiap komponen keluli yang bergerak adalah titik haus. Ketebalan dinding yang seragam, jejari yang luas, dan susun atur penyejukan yang mengeluarkan haba secara sekata mengurangkan kedua-dua kecacatan bahagian dan tekanan alat.
Kajian semula DFM harus menandakan kawasan ini sebelum keluli dipotong. Setelah geometri bahagian dibetulkan, pereka acuan memutuskan di mana penutup boleh dipermudahkan, di mana sisipan boleh diganti dan bukannya dibina semula, dan di mana saluran air mesti dialihkan untuk mengelakkan titik panas. Keputusan ini mempunyai kesan yang lebih besar pada kehidupan acuan daripada mana-mana pilihan bahan tunggal.
Pilihan Resin dan Keadaan Pemprosesan
Apa yang melalui acuan adalah sama pentingnya dengan apa acuan itu dibuat. Polipropilena dan nilon yang dipenuhi kaca adalah perkara biasa dalam struktur dalaman dan bertindak seperti kertas pasir pada pintu pagar, penutup dan sistem pelari. Bahagian PC lutsinar dan berkilat tinggi memerlukan suhu cair yang lebih tinggi, yang mempercepatkan pengoksidaan di kawasan pengudaraan. Hasil sampingan yang menghakis daripada bahan kalis api boleh mengongkong keluli jika pengudaraan tidak dibersihkan dengan kerap.
Keadaan pemprosesan melengkapkan gambar. Masa kitaran yang pendek adalah menggoda kerana ia meningkatkan output, tetapi menarik bahagian terlalu awal, mengemasnya terhadap tekanan yang berlebihan, atau menjalankan tong di bahagian atas tetingkap suhu semuanya memendekkan hayat alat. Pembekal yang memetik masa kitaran yang realistik melindungi acuan, bukan hanya jadual.
Disiplin Penyelenggaraan dan Operasi
Perbezaan antara acuan yang mencapai 500,000 kitaran dan yang mencapai 1,000,000 kitaran selalunya penyelenggaraan, bukan keluli asal. Penyelenggaraan pencegahan kelihatan membosankan pada pelan projek, tetapi ia adalah faktor tunggal yang paling boleh dikawal dalam kehidupan acuan dalaman automotif. Ventilasi memerlukan pembersihan, gelongsor dan pengangkat memerlukan pemeriksaan kelegaan, saluran air perlu dibuang kerak, dan sistem hot runner memerlukan pengesahan suhu dan kebocoran pada jadual tetap.
Pengendali yang melaporkan sedikit teragak-agak dalam pergerakan slaid, tanda samar di pintu pagar, atau peningkatan denyar secara beransur-ansur memberi anda amaran awal. Jika isyarat tersebut diabaikan, isyarat seterusnya adalah kilat, dan isyarat selepas itu adalah pembaikan yang sentiasa menelan kos lebih tinggi daripada penyelenggaraan yang akan menghalangnya.
Cara Haus Muncul Pada Acuan Dalaman Sebelum Ia Gagal
Pakai jarang mengumumkan dirinya sebagai rehat mengejut. Ia kelihatan sebagai perubahan kecil pada bahagian acuan, dan setiap perubahan menghala ke kawasan tertentu alat.
- Kilat di sepanjang tepi tutup adalah amaran pertama bahawa keluli haus atau garis perpisahan tidak lagi dikedap dengan betul. Pada a acuan suntikan penutup perumahan beg udara pemandu
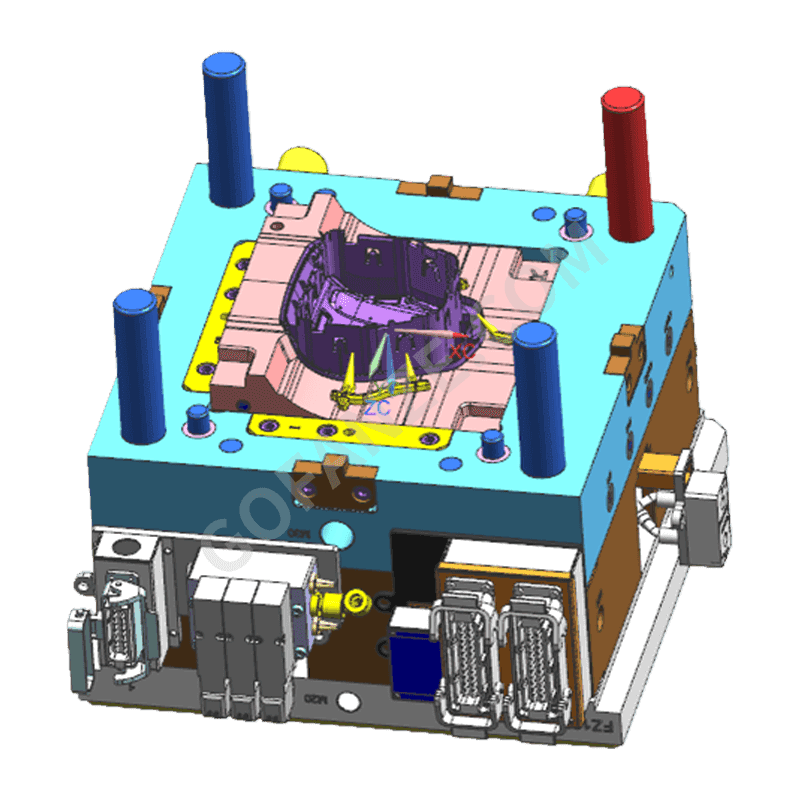 Pemandu Borong Perumah Beg Udara / Penutup acuan suntikan Pembekal, Syarikat, Ekspor Fanze T&M (Jiashan) Co., Ltd. Adalah China Pemandu Borong Perumahan Beg Udara / Penutup acuan suntikan Pembekal, Syarikat, Pengeksport, Produk ini ... Lihat Produk → , kilat pada jahitan koyak amat serius kerana penutup mesti terbuka di sepanjang garis terkawal semasa penggunaan beg udara. Keadaan tutup hendaklah disemak dari percubaan pertama dan seterusnya.
- Tanda tenggelam pada permukaan A yang boleh dilihat biasanya bermaksud peralihan ketebalan dinding atau susun atur penyejukan menghasilkan pengecutan yang tidak sekata. Tanda sinki adalah gejala reka bentuk dan proses pada mulanya; jika ia muncul selepas berbulan-bulan pengeluaran stabil, saluran penyejukan mungkin telah meningkat atau sokongan teras mungkin semakin lemah.
- Perbezaan kilauan atau calar pada permukaan bertekstur menunjukkan bahawa tekstur itu sendiri semakin haus. Tekstur semula boleh dilakukan, tetapi hanya beberapa kali sahaja sebelum keluli kehilangan bentuknya. Melindungi kawasan bertekstur dengan salutan pelepas yang betul dan pemuatan lenting yang mencukupi mengelakkan kerja semula pramatang.
- Garis aliran dan tanda terbakar selalunya bermula di pintu pagar atau kawasan bolong. Pintu terhakis mengubah corak aliran, dan bolong tersumbat memerangkap udara yang membakar resin. Kedua-duanya murah untuk diperbaiki jika ditangkap lebih awal.
Bahagian dengan mekanisme bergerak gagal lebih awal daripada bahagian statik. An acuan suntikan bahagian plastik bolong penghawa dingin automotif mengandungi louver, sirip dan teras gelangsar yang mengelap antara satu sama lain pada setiap kitaran, jadi haus kelihatan pada pangsi dan muka pemandu jauh sebelum rongga itu sendiri menunjukkan kerosakan. Untuk acuan seperti ini, sisipan ganti untuk komponen bergerak bukanlah pilihan; mereka adalah satu keperluan.
 Pembekal Acuan Suntikan Bahagian-bahagian Plastik Penyaman Udara Automotif Bolong Fanze T&M (Jiashan) Co., Ltd. Adalah China Borong Automotif Penyaman Udara Vent Bahagian Plastik Pembekal Acuan Suntikan, Syarikat, Eksport... Lihat Produk →
Perkara yang Perlu Ditanyakan kepada Pembekal Acuan Sebelum Anda Komit
Kehidupan acuan adalah spesifikasi, dan ia harus dirundingkan sebagai satu. Sebelum pesanan pembelian perkakas ditandatangani, minta jawapan konkrit:
- Apakah kelas SPI dan spesifikasi keluli yang dipetik, dan di manakah keluli dikeraskan kepada kekerasan apa?
- Bahagian geometri bahagian manakah yang dikenal pasti mudah haus dalam semakan DFM, dan apakah reka bentuk lakukan untuk mengurangkan haus itu?
- Pada masa kitaran, resin dan tekanan pek apakah acuan dijangka mencapai hayat sasarannya, dan apakah yang berlaku jika program melebihi tugas tersebut?
- Apakah jadual penyelenggaraan yang diandaikan, dan sisipan, slaid atau teras yang manakah dibekalkan sebagai alat ganti?
- Apakah rekod prestasi yang dimiliki oleh pembekal dengan bahagian dalaman yang serupa, seperti struktur papan pemuka, dan apakah hasil jangka hayat yang dicapai dalam pengeluaran?
Jika bahagian itu adalah struktur yang kelihatan besar, mulakan dengan bagaimana untuk memilih pengacuan suntikan plastik dalaman automotif untuk bahagian papan pemuka sebelum anda memuktamadkan RFQ. Dan sebelum anda menandatangani, lihat bengkel. Pembeli yang serius menganggap kelayakan alatan sebagai semakan fizikal, itulah sebabnya Pelanggan Eropah melawat kilang kami untuk memeriksa perkakas acuan sebelum pengeluaran bersiri. Keadaan mesin, peralatan pengukuran dan rekod penyelenggaraan memberitahu anda lebih banyak tentang hayat acuan sebenar daripada mana-mana risalah.
Tetapkan Harapan dengan Angka, Bukan Harapan
Acuan dalaman automotif ialah salah satu pelaburan tunggal terbesar dalam program bahagian plastik, dan ia patut mendapat pelan kitaran hayat dan bukannya tekaan. Formula praktikalnya mudah: pilih kelas SPI yang sepadan dengan volum ramalan, nyatakan keluli yang dikeraskan untuk kawasan haus, betulkan geometri awal melalui DFM, jalankan proses di dalam tetingkap yang alat itu direka untuknya, dan kekalkan acuan pada kalendar yang tidak boleh dirundingkan apabila pengeluaran menjadi sibuk.
Di Fanze T&M, kami membina acuan dalaman automotif untuk penutup beg udara, bingkai panel instrumen, bolong udara, konsol tengah dan pemegang cawan, dan kami menjalankan bahagian tersebut di kedai acuan suntikan kami sendiri. Ini bermakna maklum balas DFM datang daripada orang yang telah menghasilkan bahagian, bukan sahaja mereka bentuk alat itu. Hasilnya ialah sasaran jangka hayat yang dipersetujui dalam kitaran pada peringkat sebut harga, berdasarkan volum, resin dan pelan pengeluaran yang anda tentukan, dan disokong oleh disiplin proses IATF 16949 dari percubaan pertama hingga pengeluaran besar-besaran.
Minta nombor, kemudian tanya bagaimana ia akan dicapai. Anggaran jangka hayat acuan hanya berguna apabila ia disertakan dengan reka bentuk, proses dan pelan penyelenggaraan yang menjadikannya benar.
Kategori
- Berita Syarikat(2)
- Berita Industri(19)
Kategori Produk
-
Komponen & Bahagian Pencetak
-
Komponen & alatan plastik dua warna
-
Penyambung Pelbagai Hala Plastik
-
Bahagian acuan suntikan plastik berulir
-
Bahagian Suntikan Perkakas Rumah
-
Acuan suntikan cangkerang robot
-
Acuan suntikan PC Lutsinar Berkilat Tinggi
-
Fairings Motosikal & Acuan suntikan plastik Bodywork
-
Acuan suntikan plastik cerucuk pengecas EV
-
Abah-abah wayar kereta
-
Acuan suntikan bahagian plastik dalaman automotif
Tag Berkaitan
-
Acuan Suntikan Bahagian Plastik Papan Pemuka Automotif
acuan penyambung terminal automotif
acuan suntikan abah-abah wayar automotif
acuan suntikan bahagian elektrik automotif
acuan suntikan perumahan penyambung
acuan penyambung pendawaian automotif
Acuan Suntikan Bahagian Plastik Panel Pintu Automotif
acuan penyambung elektrik automotif
acuan suntikan plastik abah-abah wayar
acuan overmolding abah-abah wayar


- Acuan suntikan bahagian plastik dalaman automotif
- Abah-abah wayar kereta
- Acuan suntikan plastik cerucuk pengecas EV
- Fairings Motosikal & Acuan suntikan plastik Bodywork
- Acuan suntikan PC Lutsinar Berkilat Tinggi
- Acuan suntikan cangkerang robot
- Bahagian Suntikan Perkakas Rumah
- Bahagian acuan suntikan plastik berulir
- Penyambung Pelbagai Hala Plastik
- Komponen & alatan plastik dua warna
- Komponen & Bahagian Pencetak

